哈飞机加装配精益产线投用,生产效率提升40%以上
航空工业哈飞通过对机加装配生产线实施精益化改造,推动传统独立作业向节拍化、连续流的站位式协同生产转变。
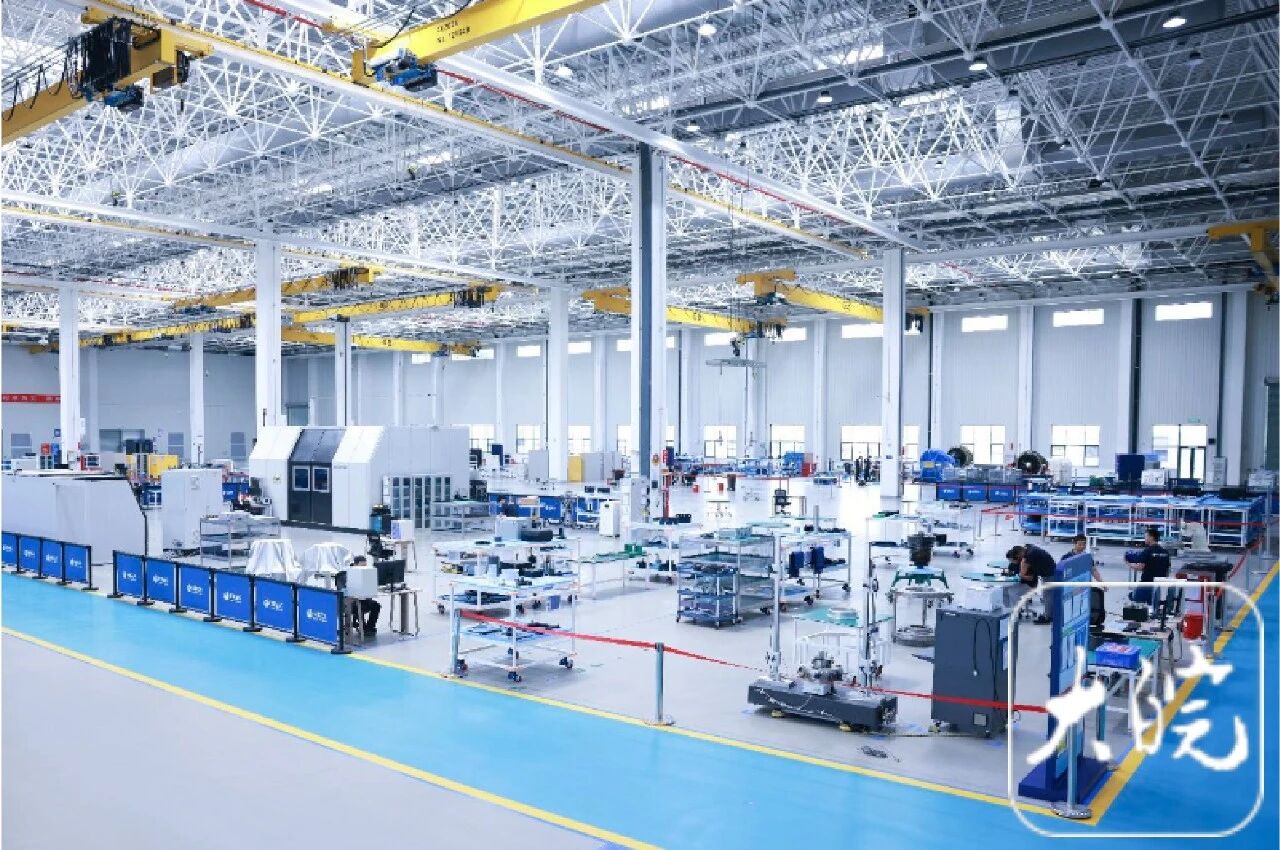
航空工业哈飞通过对机加装配生产线实施精益化改造,推动传统独立作业向节拍化、连续流的站位式协同生产转变。目前,作动筒、主起落架、前起落架、小组件等产线已全部交付投入使用,生产运行稳定,产线生产效率提升40%以上。
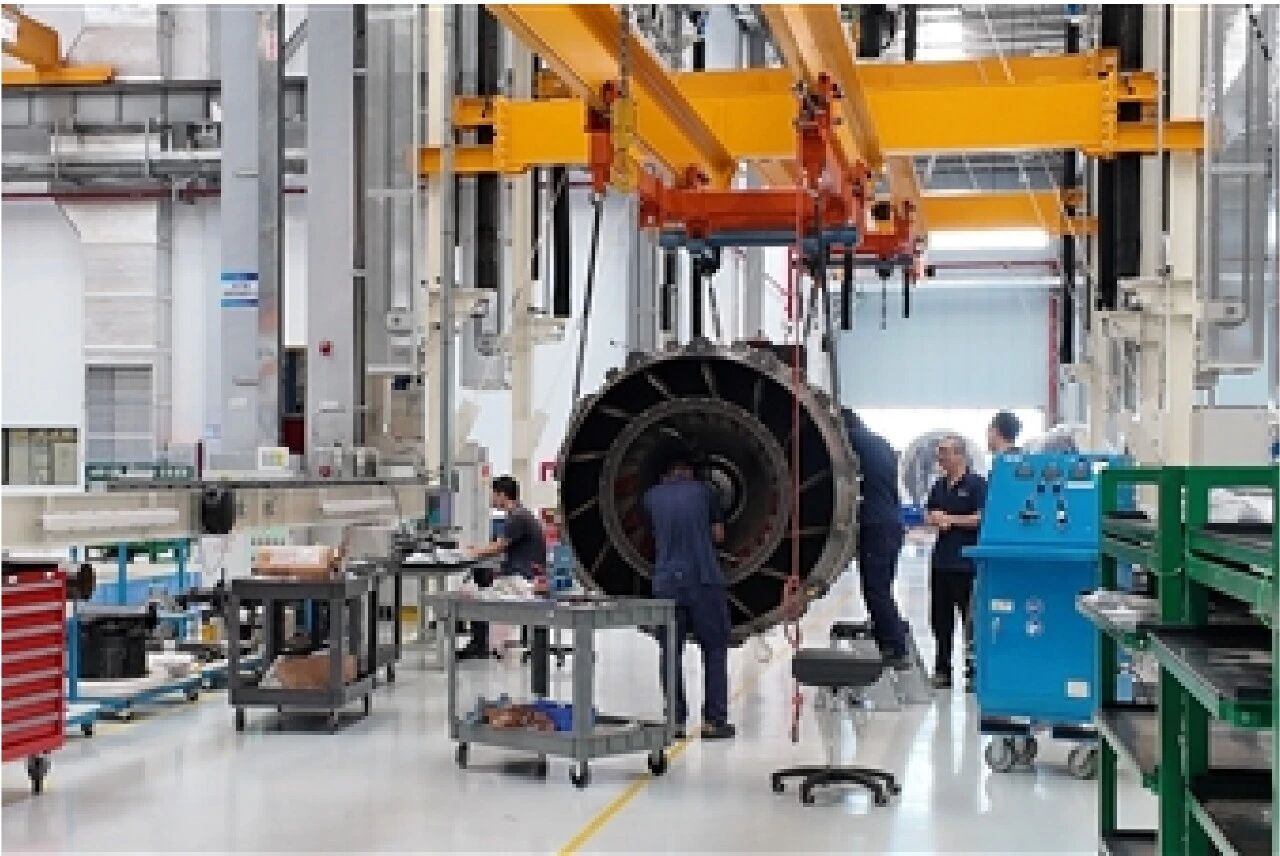
机加车间工艺人员介绍,机加装配的特点是多品种、小批量,每个组件的工序数量不同。传统生产线个人独立完成的作业较多,协同作业较少,装配效率和质量较依赖操作者技能水平。任务增多、难度加大时,物料周转慢、等工、忙闲不均等问题便会显现。针对这些问题,工程技术部和车间决定打造机加装配精益产线。
明确建设思路,统计全工序工时
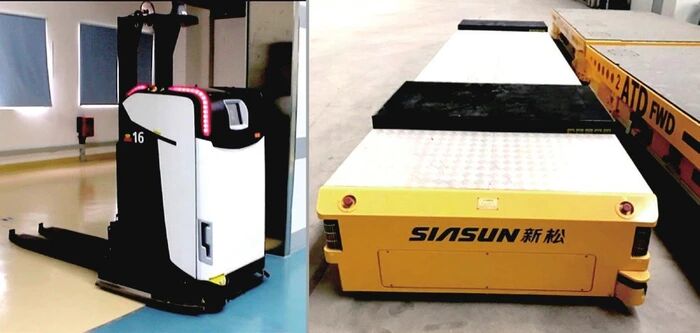
项目团队组织工装、工艺、操作、设备、质量等多岗位人员,结合机加装配实际情况开展讨论。考虑到机加装配体量不大、工序不一,团队没有单纯依靠大型自动化装备,而是着重用好已有资源,并结合产品实际上线简易辅助性自动装备,最终确定了站位式、低成本、标准化、节拍化、柔性化的建设思路。
工序实际作业工时的精准统计,是合理设置操作站位和安排工序人员的基础。项目团队对作动筒、起落架、小组件装配等产线涉及的全工序开展工时统计,采集清洗、螺接、胶接、固化、装配、试验等每道工序的实际作业时间,区分准备工时、换型工时和等待时间,建立工序时间统计表,为产线精益化改造提供数据支撑。
重组工序,搭建站位式生产布局
在产线建设过程中,项目团队按照正向设计、按需赋能原则,重新设计生产工艺流程,以生产平衡率不低于80%为工作目标,结合产品结构差异合理拆分、合并工序,搭建站位式生产布局,重新配置工艺装备设施,推动操作人员按节拍作业和连续流生产落地。
具体到各站位,团队开展“细胞型精益化设计”,合理集成装配操作、工具放置、作业信息显示、零件放置区等功能,并结合组件实际情况,适当配置简易机械传动装置,实现操作者近手化作业,减轻劳动强度。
产线投用,生产效率提升40%以上
经过精益改造,作动筒、主起落架、前起落架、小组件等产线全部投入使用,现场环境、生产效率、质量管控等方面得到改善。产线生产效率提升40%以上,物料周转慢、等工、忙闲不均等问题基本消除。
机加装配精益产线减少了产品交付中的等待与搬运浪费,缩短生产周期;柔性化生产模式能够适配多品种、多计划需求。流程透明化和生产标准化,有助于规避质量风险,加快问题识别和解决,同时优化人员配置、节约生产成本,并促进操作者技能水平提升,为公司同类产线改造提供参考。